




NOTÍCIAS
Lista de Categorias
Como verificar a espessura do aço da defensa metálica W Beam no recebimento
Verificar a espessura do aço da defensa metálica W Beam no recebimento não é apenas uma tarefa burocrática. A capacidade da longarina de se deformar de forma controlada, transferir cargas pelo sistema e resistir à corrosão prematura depende do material que efetivamente chega ao projeto — e não apenas do material indicado em uma cotação ou certificado da usina.
Para os responsáveis pela qualidade e segurança, o desafio é que um painel de defensa possui ondulações conformadas, furos puncionados, superfícies galvanizadas e áreas locais afetadas pela dobra. Uma medição rápida em um único ponto conveniente pode ser enganosa. Uma aceitação confiável exige uma distinção clara entre a espessura do aço-base e a espessura do revestimento, um plano de medição repetível e registros rastreáveis até o lote entregue.
Comece pelo requisito contratual, não pelo instrumento de medição
Antes de abrir um feixe, identifique qual espessura é exigida pela ordem de compra, pelos desenhos aprovados, pela especificação do projeto e pela norma aplicável. “Espessura” pode se referir à espessura nominal do metal-base, à espessura mínima do metal-base, à espessura total após a galvanização ou a outro valor definido. Esses conceitos não são intercambiáveis.
Um painel W-beam normalmente é conformado a partir de aço plano e, em seguida, galvanizado por imersão a quente. Se o requisito estiver relacionado à capacidade estrutural, o valor relevante geralmente é a espessura do aço antes do revestimento de zinco. Um micrômetro padrão aplicado sobre a superfície galvanizada acabada mede o aço mais o revestimento. Esse resultado pode ser útil para triagem, mas não deve ser automaticamente considerado como o valor do aço-base.
O inspetor também deve confirmar se a norma especificada rege todo o sistema de barreira viária ou apenas o material da longarina. Por exemplo, a AASHTO M180 é comumente referenciada para defensas de viga de aço corrugada, enquanto os documentos locais do projeto podem acrescentar requisitos de dimensões, galvanização, furos para parafusos, ensaios, marcação ou amostragem para aceitação. Quando houver uma especificação brasileira envolvida, o projeto deve esclarecer o requisito ABNT exato e a edição aplicável, em vez de se basear apenas em um nome genérico de norma.
Separe os documentos em três verificações
Uma boa inspeção de recebimento combina documentação com verificação física. Nenhuma das duas é suficiente isoladamente. Os certificados podem confirmar o material de entrada previsto, enquanto as medições estabelecem se os componentes entregues são consistentes com essa documentação.
- Revisão da compra e dos desenhos: confirme o perfil do painel, a espessura nominal, o grau do aço, quando especificado, o sistema de revestimento, o comprimento, o padrão de furos e as tolerâncias permitidas.
- Revisão da rastreabilidade: compare etiquetas dos feixes, números de corrida, números de lotes de produção, listas de embalagem e certificados de ensaio da usina. Um certificado sem conexão clara com os feixes entregues tem valor limitado.
- Inspeção física: verifique dimensões, espessura, condição do revestimento, qualidade dos furos, danos e consistência visual em toda a remessa.
Não aceite um certificado simplesmente porque ele apresenta uma espessura aceitável. Verifique se o documento identifica a bobina, chapa ou lote de produção relevante e se as quantidades podem ser razoavelmente conciliadas com a entrega. Feixes mistos são uma fonte comum de confusão, especialmente quando longarinas, componentes terminais, postes e ferragens são entregues juntos.
Use o método correto para o aço-base e o revestimento de zinco
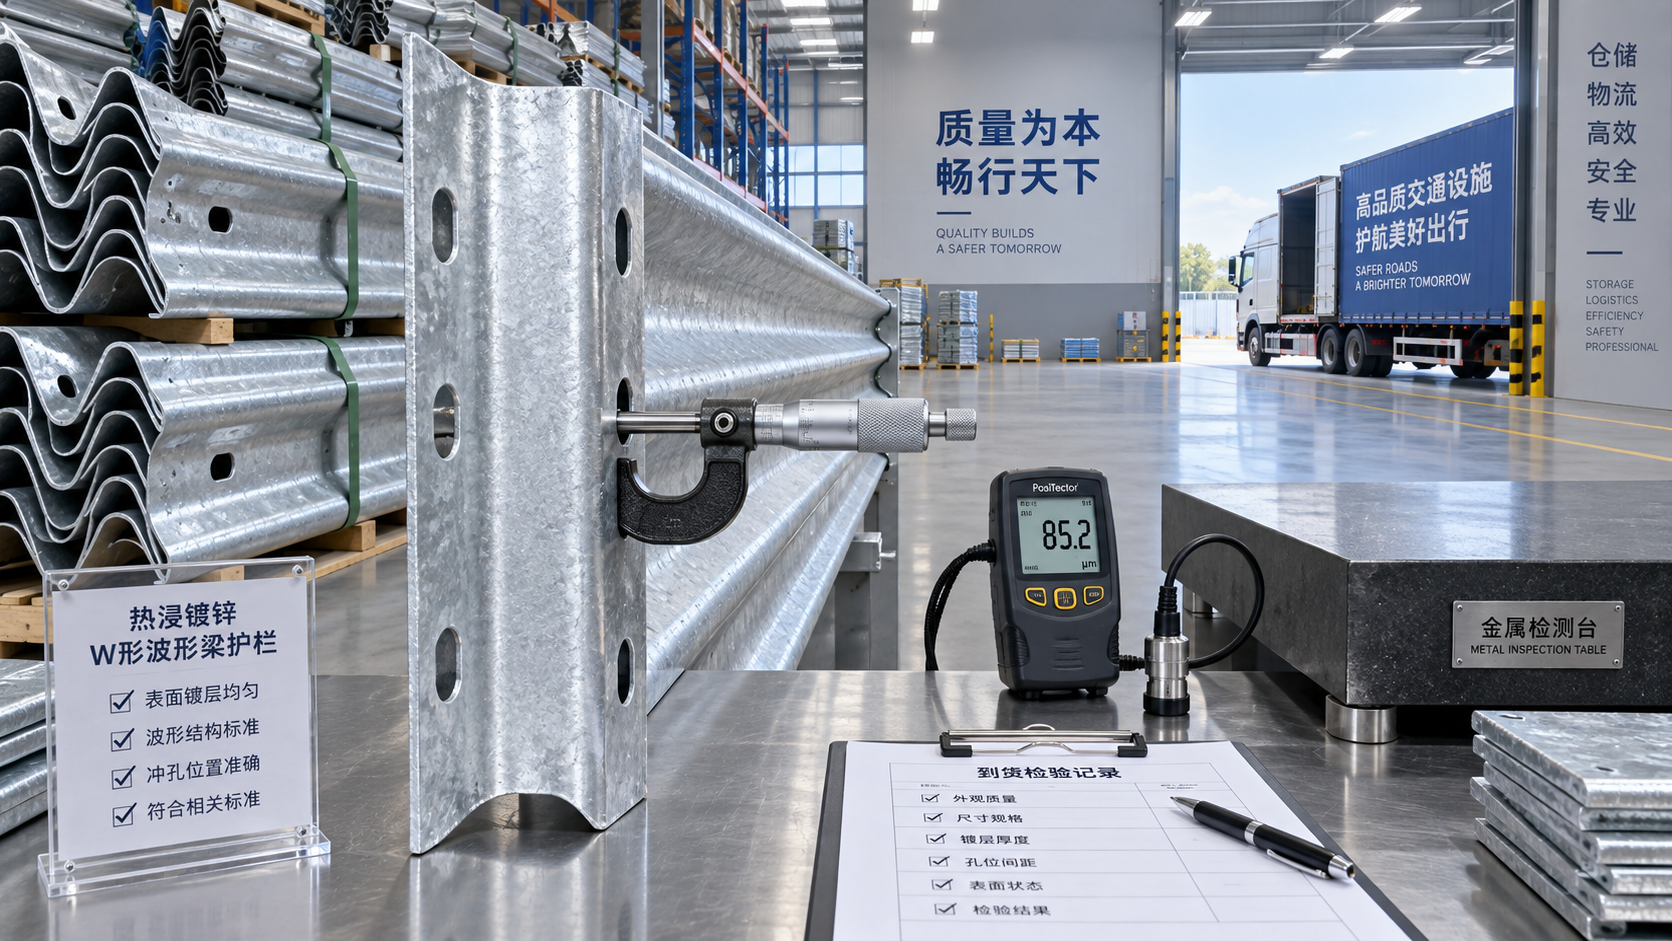
Para a inspeção de recebimento de defensas metálicas W Beam, um micrômetro externo calibrado costuma ser a ferramenta mais prática para uma verificação dimensional rápida. Ele deve ter faces de medição adequadas, profundidade de arco suficiente para o local selecionado e um status de calibração que atenda ao procedimento de qualidade do projeto. Paquímetros digitais são úteis para dimensões gerais, mas normalmente são menos adequados que um micrômetro quando é necessária uma verificação precisa da espessura.
Como a galvanização está incluída na leitura, use os valores do micrômetro com cuidado. Se o projeto exigir a verificação do aço-base após a galvanização, o procedimento de aceitação deve indicar como o revestimento será considerado. Dependendo do contrato e dos equipamentos disponíveis, isso pode envolver o ensaio de um cupom designado, a medição separada do revestimento com um medidor magnético de espessura adequado ou o uso de um método laboratorial acordado. Remover o zinco de um painel acabado escolhido arbitrariamente apenas para obter uma leitura do aço pode criar risco de corrosão e não deve ser feito sem um método aprovado.
Um medidor magnético de espessura de revestimento é projetado para estimar a camada de zinco sobre aço ferroso. Ele é valioso para verificar a uniformidade da galvanização e detectar áreas de revestimento suspeitamente baixas ou inconsistentes. Ele não informa diretamente ao inspetor se o aço subjacente atende à espessura especificada. Registre as leituras do aço e do revestimento como resultados separados.
Onde medir em um painel W-beam
O local de medição é tão importante quanto a seleção do instrumento. Evite utilizar apenas a crista da ondulação, um raio de dobra acentuado, uma borda ou a área imediatamente ao redor de um furo puncionado. Esses locais podem produzir leituras instáveis ou refletir deformações locais decorrentes da conformação e puncionamento.
A menos que a especificação aplicável forneça seus próprios locais, faça leituras em áreas razoavelmente planas e acessíveis da alma, afastadas de furos, extremidades cortadas, dobras profundas, etiquetas, soldas e danos evidentes de manuseio. Meça mais de um ponto em cada longarina selecionada e amostre longarinas de diferentes feixes, não apenas os painéis superiores de uma pilha. Se o fornecimento incluir diferentes comprimentos de longarinas ou lotes de produção, trate-os como populações separadas para fins de inspeção.
A quantidade de amostras deve seguir o plano de inspeção do projeto ou a norma aplicável. Quando nenhuma regra de amostragem tiver sido estabelecida, a equipe de recebimento deve acordar uma antes da entrega e aplicá-la de forma consistente. Aumentar o número de verificações é adequado quando há números de corrida mistos, aparência superficial inconsistente, rastreabilidade ausente ou um resultado anterior não conforme.
Uma sequência prática de recebimento
A inspeção é mais fácil quando ocorre antes que as longarinas sejam distribuídas pelo canteiro. Mantenha os feixes acessíveis até que a decisão inicial de liberação seja tomada. Uma sequência prática consiste em fotografar as etiquetas dos feixes, atribuir uma referência de inspeção, selecionar amostras em toda a remessa e registrar cada leitura em relação ao feixe ou lote correspondente.
- Verifique a quantidade, o perfil da longarina, o comprimento nominal, a disposição dos furos e os danos visíveis em relação à lista de embalagem e aos desenhos.
- Confirme que a identificação dos feixes corresponde aos certificados e registros de produção.
- Remova apenas sujeira solta ou umidade da área de medição; não esmerilhe nem desgaste o revestimento galvanizado para uma verificação de rotina.
- Zere o micrômetro, faça leituras repetidas nos locais definidos e registre os valores reais, em vez de escrever apenas “aprovado”.
- Verifique separadamente a condição do revestimento quanto a áreas sem cobertura, acúmulo áspero de zinco, escorrimentos, mancha branca de armazenamento ou danos por impacto durante o transporte.
- Coloque os feixes suspeitos em retenção até que o fornecedor, o contratante e o representante de qualidade do projeto concordem com a destinação.
O registro de inspeção deve indicar a identificação do instrumento, a data de vencimento da calibração, o inspetor, a data de entrega, a referência do projeto, os locais de amostragem, as leituras, as referências documentais e a destinação. Esse nível de detalhe é especialmente útil se posteriormente for constatada variação nos painéis durante a instalação ou se uma autoridade rodoviária solicitar evidências de controle de materiais.
Problemas de espessura que a inspeção visual pode não detectar
Uma longarina pode parecer robusta e ainda assim ser inadequada para o sistema especificado. A galvanização pode fazer uma chapa mais fina parecer resistente, e uma superfície limpa não confirma o material sob ela. Por outro lado, um resultado de micrômetro ligeiramente diferente não estabelece necessariamente uma não conformidade, a menos que sejam compreendidos a base de aceitação, a contribuição do revestimento, a tolerância e o local de medição.
Outros sinais de alerta merecem atenção mesmo quando as leituras de espessura parecem aceitáveis: furos alongados ou mal alinhados, ondulações achatadas, trincas nas dobras, geometria inconsistente dos painéis, amassados profundos de manuseio e áreas onde o zinco foi danificado após a galvanização. O desempenho da defensa depende da interação entre longarina, postes, espaçadores, fixadores, terminais e geometria de instalação. A espessura de chapa em conformidade, por si só, não pode compensar componentes incorretos ou montagem inadequada em campo.
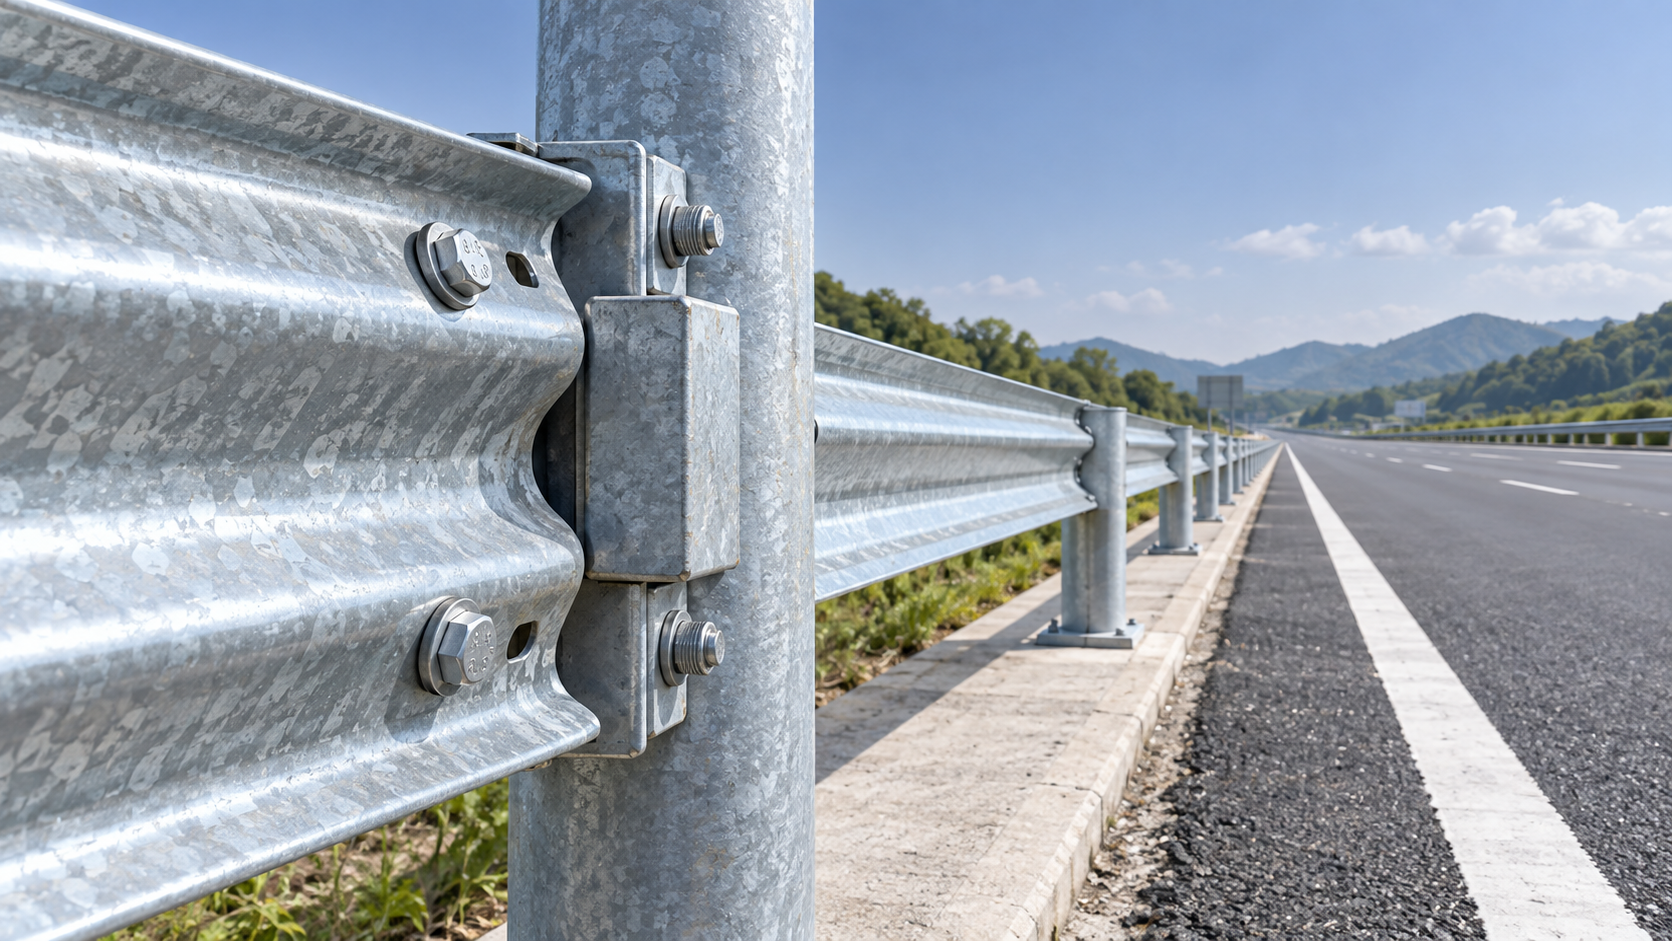
Para projetos que utilizam sistemas alinhados aos requisitos da ABNT 6971 ou AASHTO M180, a análise deve ir além do painel W-beam. O tipo de poste previsto, a disposição das emendas, as ferragens, o requisito de galvanização e a configuração instalada devem corresponder ao projeto aprovado. Isso é particularmente relevante em trechos rodoviários perigosos, onde se espera que a barreira absorva a energia do impacto e conduza o veículo de volta à sua trajetória normal.
Quando os controles de fabricação do fornecedor são importantes
A inspeção de entrega é o último ponto de verificação prático, não o único ponto de controle de qualidade. Melhores resultados começam com controles de fabricação: confirmar o aço recebido, controlar a furação e a dobra, remover contaminantes antes da galvanização, verificar as dimensões após a conformação e manter a rastreabilidade durante a embalagem. Quando os desenhos exigirem etapas adicionais de fabricação, como shot peening, ensaios não destrutivos, pintura ou remoção especializada de ferrugem, essas atividades devem ser documentadas em relação ao requisito aplicável, em vez de presumidas a partir de uma descrição geral do processo.
Por exemplo, aDefensa ABNT 6971 Brasil é especificada para aplicações em rodovias e trechos perigosos com proteção galvanizada por imersão a quente e faz referência à ABNT 6971 e à AASHTO M180. Sua expectativa declarada de vida útil superior a 20 anos deve ser interpretada no contexto do ambiente do projeto, do requisito de revestimento, da qualidade da instalação e da exposição à manutenção. A verificação da espessura continua sendo uma parte da confirmação de que o sistema entregue corresponde ao projeto aprovado.
Se as leituras estiverem no limite, a documentação estiver incompleta ou a especificação do projeto não estiver clara quanto à espessura revestida versus não revestida, não resolva a questão com julgamento informal na área de descarga. Retenha o material afetado, identifique o lote relevante e solicite um esclarecimento técnico por escrito. Um método de aceitação definido protege a equipe do projeto, o fornecedor e, em última análise, os usuários da rodovia que dependem do desempenho da barreira conforme projetado.
Deixe Uma Resposta
Precisa de mais detalhes?
Entre em contato comigo para obter detalhes sobre a criação e o gerenciamento de projetos de design, recursos do projeto, e serviços e preços
Consultar
Nossa empresa foi fundada em 1998. É uma empresa chinesa pioneira que integra produção e vendas, comprometida em fornecer produtos de aço de alta qualidade a clientes nacionais e internacionais.

Serviço de primeira classe e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.