






NOTÍCIAS
Lista de Categorias
Publicações Recentes
 Delegação de Clientes dos Países Baixos Visita a Nossa Fábrica para Promover a Cooperação Europeia em Guarda-Corpos Rodoviários10/10/2026
 Barreiras de Tráfego de Aço: Comparação de Revestimentos Galvanizados para Exposição de Longo Prazo10/10/2026
 Como adquirir produtos de segurança rodoviária para programas de manutenção de estradas em vários locais10/10/2026
Barreiras de Tráfego em Aço: Comparação de Revestimentos Galvanizados para Exposição de Longo Prazo
Espera-se que uma Barreira de Tráfego em Aço mantenha sua função estrutural durante anos, enfrentando água da chuva, sal rodoviário, produtos químicos de degelo, cloretos transportados pelo ar, exposição ultravioleta e poluição industrial. Na prática, a proteção contra corrosão não é uma decisão estética tomada após a conclusão do projeto da barreira. Ela afeta os intervalos de inspeção, o planejamento de reparos, o custo de substituição e a confiabilidade dos componentes que devem funcionar corretamente durante o impacto de um veículo.
Para equipes de avaliação técnica, a questão útil não é simplesmente se o aço é galvanizado. É qual processo de galvanização é especificado, com que consistência o revestimento cobre os detalhes fabricados, se o sistema de revestimento é adequado à categoria de corrosividade local e como a conformidade será verificada antes do envio e da instalação. Um revestimento que apresenta bom desempenho em uma rodovia seca no interior pode não oferecer a mesma margem de proteção em um acesso de ponte costeira ou em uma entrada de túnel afetada por emissões industriais.
Por que as opções de galvanização são importantes em estruturas à margem das rodovias
O zinco protege o aço por meio de proteção de barreira e ação sacrificial. Quando um risco localizado expõe uma pequena área de aço, o zinco próximo pode corroer preferencialmente e reduzir o risco de ferrugem sob o filme. Essa vantagem é particularmente relevante para defensas, postes, suportes, fixadores e seções de vigas sujeitos a danos de manuseio, impactos de detritos e manutenção periódica.
No entanto, o zinco é consumido ao longo do tempo. A taxa depende do ambiente, da umidade retida, da deposição de cloretos, dos poluentes, dos ciclos de temperatura e das frestas onde se acumulam sujeira e água. Por isso, um avaliador deve analisar o conjunto completo, em vez de aprovar a espessura do revestimento com base em uma única amostra plana. Interfaces de parafusos, furos perfurados, bordas dobradas, locais de drenagem, zonas de solda e elementos sobrepostos são pontos frequentes de início de problemas de corrosão.
Um sistema de barreira também possui uma dimensão de segurança que estruturas comuns de aço podem não ter. Corrosão severa em postes, conexões ou emendas de defensas pode alterar a capacidade da seção e o comportamento das conexões. A configuração originalmente testada em colisão, quando aplicável, não deve ser considerada independente da durabilidade: um sistema corroído pode deixar de se comportar conforme pretendido pelo projeto configurado.
As principais rotas de revestimento e seus limites práticos
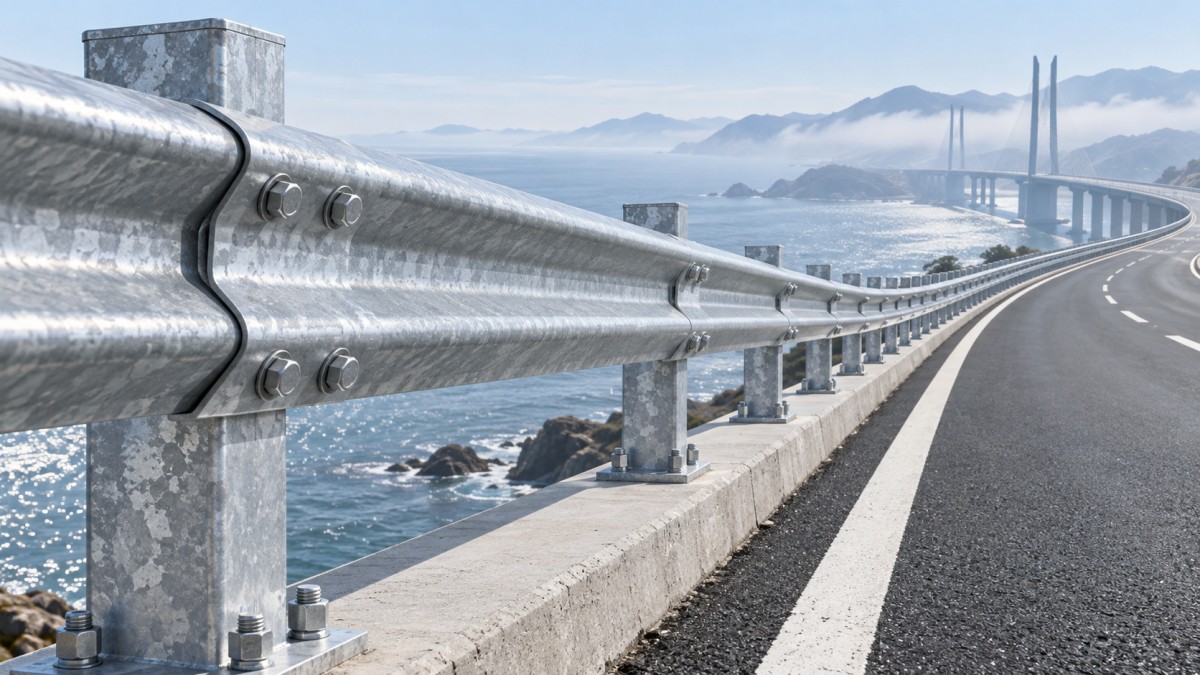
A galvanização por imersão a quente em lote é normalmente selecionada para componentes fabricados de barreiras de tráfego. Elementos de aço concluídos são imersos em zinco fundido, produzindo um revestimento ligado metalurgicamente que acompanha as superfícies externas e, quando a ventilação e a drenagem são adequadamente projetadas, as áreas internas acessíveis. Normas como ISO 1461 ou ASTM A123 são frequentemente referenciadas para ferro e aço fabricados galvanizados por imersão a quente, mas a especificação do projeto deve identificar a edição aplicável, os critérios de aceitação e quaisquer requisitos adicionais da autoridade rodoviária.
A vantagem da galvanização em lote é a cobertura robusta e completa em vigas, postes, suportes e conjuntos complexos. Suas limitações são igualmente importantes: um projeto de fabricação inadequado pode causar áreas sem revestimento, fluidos de processo retidos, deformação, depósitos ásperos ou defeitos relacionados à drenagem. Portanto, furos, seções ocas, fechamentos de solda e chapas sobrepostas devem ser analisados antes da galvanização — e não tratados durante a inspeção final.
A galvanização contínua por imersão a quente é aplicada ao aço em bobina antes da conformação. Ela pode fornecer revestimentos uniformes e controlados de zinco ou liga de zinco em chapas e tiras, frequentemente regidos por normas como EN 10346, quando aplicável. É eficiente para componentes produzidos a partir de chapas conformadas, mas corte, puncionamento, dobra e soldagem criam áreas que exigem consideração cuidadosa. A adequação para uma determinada Barreira de Tráfego em Aço depende da geometria do componente, da rota de conformação, das propriedades de material exigidas e dos requisitos das normas locais.
A eletrogalvanização pode produzir revestimentos lisos e precisamente controlados, mas geralmente são mais finos do que os revestimentos obtidos por processos de imersão a quente. É mais comum em aplicações fechadas ou com exposição menos agressiva do que em equipamentos robustos fabricados para contenção rodoviária. Não deve ser aceita como alternativa equivalente apenas porque ambos os acabamentos são denominados “galvanizados”. A massa do revestimento, o ambiente previsto, a função do componente e a especificação relevante devem respaldar a substituição.
Os revestimentos de zinco-alumínio-magnésio são cada vez mais considerados onde é necessária maior resistência à corrosão, especialmente em produtos de aço conformados e bordas cortadas. Seu comportamento difere dos revestimentos convencionais de zinco puro, e as alegações de desempenho devem estar vinculadas à norma real do produto, à designação do revestimento, ao método de fabricação e às condições de exposição. Os avaliadores não devem presumir que uma designação de zinco-alumínio-magnésio resolve automaticamente problemas causados por água estagnada, sobreposições não vedadas ou fixadores incompatíveis.
A espessura por si só não constitui toda a especificação
A espessura do revestimento é um indicador útil de durabilidade, mas deve ser interpretada corretamente. Um revestimento mais espesso geralmente fornece uma maior reserva de zinco, mas não pode compensar má adesão, preparação inadequada da superfície, soldas insuficientemente protegidas ou um projeto que retém cloretos. Os requisitos de espessura também variam conforme a espessura do aço, a norma de galvanização e a especificação contratual. É mais seguro indicar a norma aplicável e o método de aceitação do que copiar um valor nominal em microns de um projeto não relacionado.
Antes da galvanização, a superfície do aço necessita de preparação consistente. Uma rota de produção adequada pode incluir remoção de ferrugem, limpeza, decapagem quando exigida pelo processo e manuseio controlado para que óleos, resíduos de solda, marcas de tinta e escória não interfiram na formação do revestimento. O jateamento por granalha ou abrasivo pode ser usado no processo de fabricação mais amplo, mas sua adequação e sequência devem estar alinhadas ao sistema de revestimento selecionado. Para peças críticas fabricadas de barreiras, verificações dimensionais e ensaios não destrutivos também podem ser apropriados antes que o revestimento impeça o exame direto do metal base.
Pontos de inspeção que revelam riscos reais do revestimento
Um plano prático de inspeção deve ir além da confirmação visual de que a superfície parece prateada e contínua. As medições de espessura devem ser realizadas em locais representativos usando um medidor calibrado apropriado, com os resultados registrados em relação ao requisito contratual. Os inspetores também devem procurar áreas descobertas, inclusões de cinzas, pontas afiadas, escorrimentos que afetem o encaixe, descamação, rugosidade excessiva nas faces de conexão e furos de parafusos ou de drenagem bloqueados.
É necessária atenção especial às soldas e extremidades cortadas. A composição química da solda, a contaminação superficial e a sequência de fabricação podem influenciar a aparência e a uniformidade do revestimento. Se retoques forem permitidos, o método, a preparação, o material de reparo compatível, os requisitos mínimos para a área reparada e a documentação devem ser acordados antecipadamente. A tinta aplicada em campo sobre ferrugem não substitui um procedimento definido de reparo de galvanização.
Os fixadores merecem uma análise própria. Uma viga bem revestida conectada com parafusos, arruelas ou ancoragens inadequadamente protegidos pode desenvolver corrosão primeiro na junta. O revestimento especificado dos fixadores, o ajuste das roscas após a galvanização e a compatibilidade dos materiais devem ser verificados como um conjunto. Isso se torna mais crítico em zonas úmidas de pontes, aberturas de canteiros centrais e locais expostos à névoa salina repetida.
Quando um sistema duplex se justifica
Um sistema duplex combina galvanização com pintura ou revestimento em pó. Vale a pena considerá-lo onde a exposição é severa, onde é necessária visibilidade de advertência ou onde um projeto requer uma aparência definida. A camada de pintura limita o consumo de zinco, enquanto a camada de zinco protege o aço caso a camada superior seja danificada. Contudo, o desempenho duplex depende fortemente do condicionamento da superfície, da compatibilidade dos revestimentos, da cobertura das bordas, do controle de cura e dos procedimentos de reparo após a instalação.
Por exemplo, locais de alto risco em vias expressas podem exigir um perfil de viga com elevada rigidez e resistência ao impacto, bem como uma estratégia de corrosão compatível com o ambiente. AViga de Caixa Aberta 4,8 m utiliza uma seção transversal retangular oca feita de chapa de aço laminada a quente de alta qualidade e pode ser fornecida com acabamentos de zinco-alumínio-magnésio ou revestimento em pó, incluindo cores de advertência. Seu objetivo declarado de longa vida útil em condições costeiras ou de alta névoa salina ainda deve ser verificado em relação à classificação real de exposição do projeto, aos detalhes de instalação e às premissas de manutenção.
Especifique a rota de fabricação antes de aprovar o acabamento
A proteção contra corrosão deve ser incorporada ao pacote de fabricação desde a etapa de desenho. Isso inclui confirmar a geometria da viga, os locais de puncionamento e perfuração, os raios de dobra, os detalhes de soldagem, as disposições de ventilação e drenagem para elementos ocos, as tolerâncias após a galvanização e as áreas que exigem mascaramento ou montagem após o revestimento. Um fornecedor capaz de trabalhar a partir de planos de projeto ou desenhos de fabricação pode coordenar cotação, análise de projeto, fabricação, galvanização, pintura e suporte à instalação em torno dessas interfaces, em vez de tratá-las como transações separadas.
Para uma especificação tecnicamente defensável de Barreira de Tráfego em Aço, defina separadamente a norma aplicável de desempenho da barreira e a norma de proteção contra corrosão; identifique o ambiente de exposição; exija registros de inspeção rastreáveis; e esclareça se são permitidos reparos, sistemas de pintura ou revestimentos alternativos de liga de zinco. Essa abordagem oferece aos avaliadores uma base mais clara para comparar propostas e reduz a possibilidade de que um menor custo inicial de revestimento se transforme em uma questão de manutenção precoce na rodovia.
Deixe Uma Resposta
Precisa de mais detalhes?
Entre em contato comigo para obter detalhes sobre a criação e o gerenciamento de projetos de design, recursos do projeto, e serviços e preços
Consultar
Nossa empresa foi fundada em 1998. É uma empresa chinesa pioneira que integra produção e vendas, comprometida em fornecer produtos de aço de alta qualidade a clientes nacionais e internacionais.

Serviço de primeira classe e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.