




NOTÍCIAS
Lista de Categorias
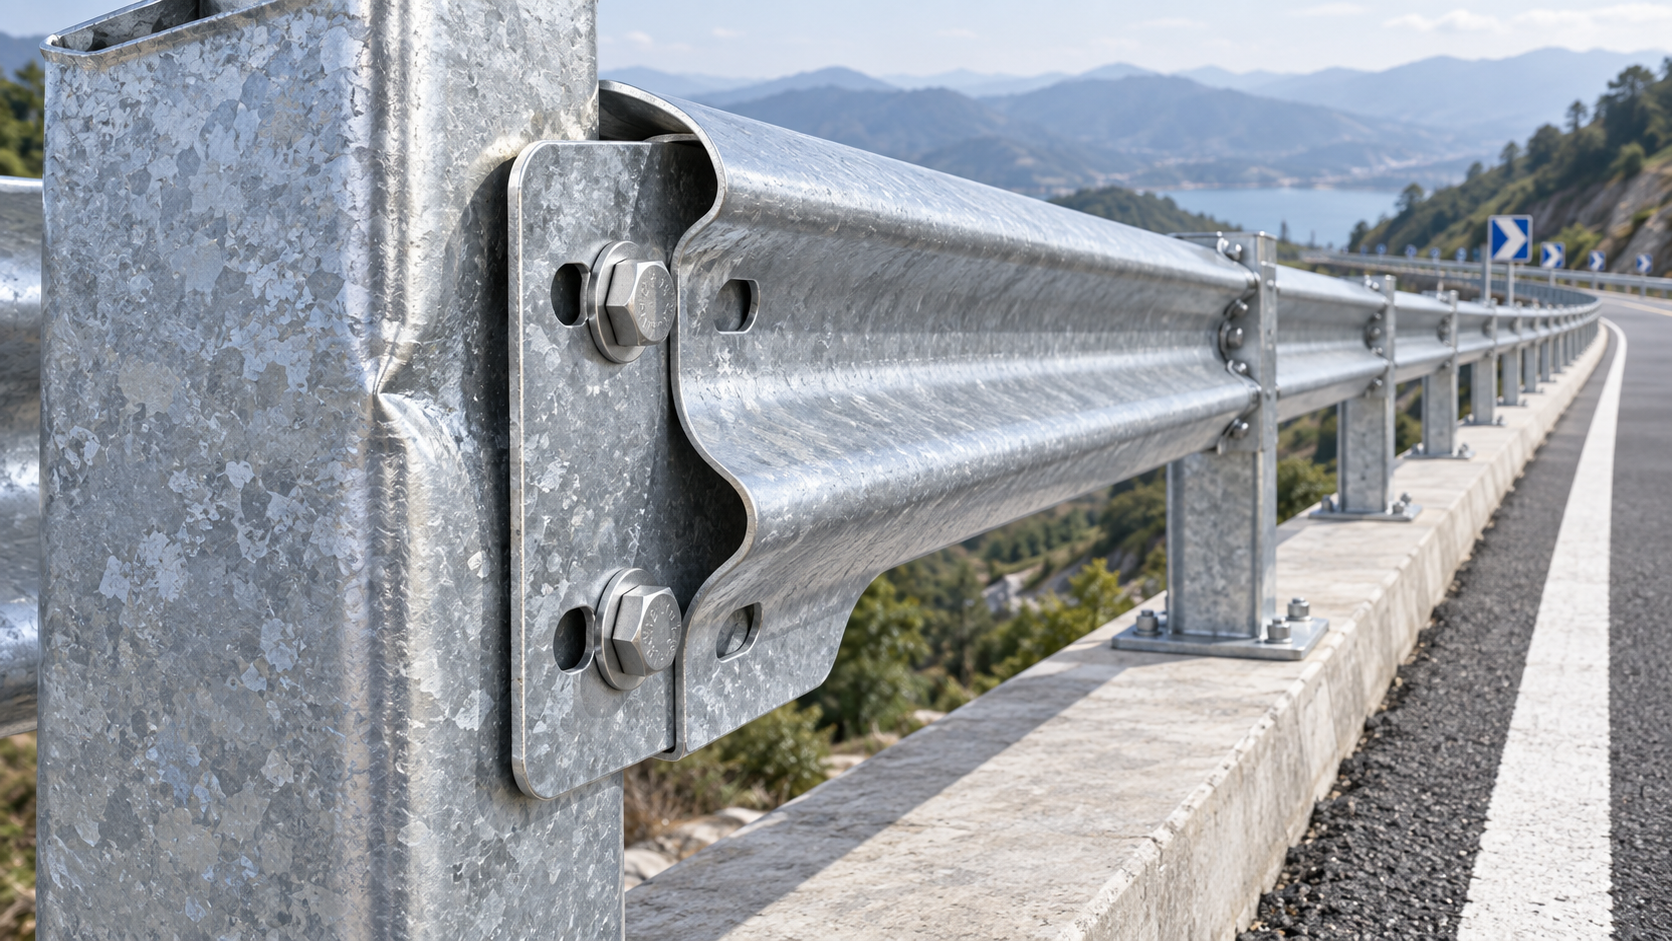
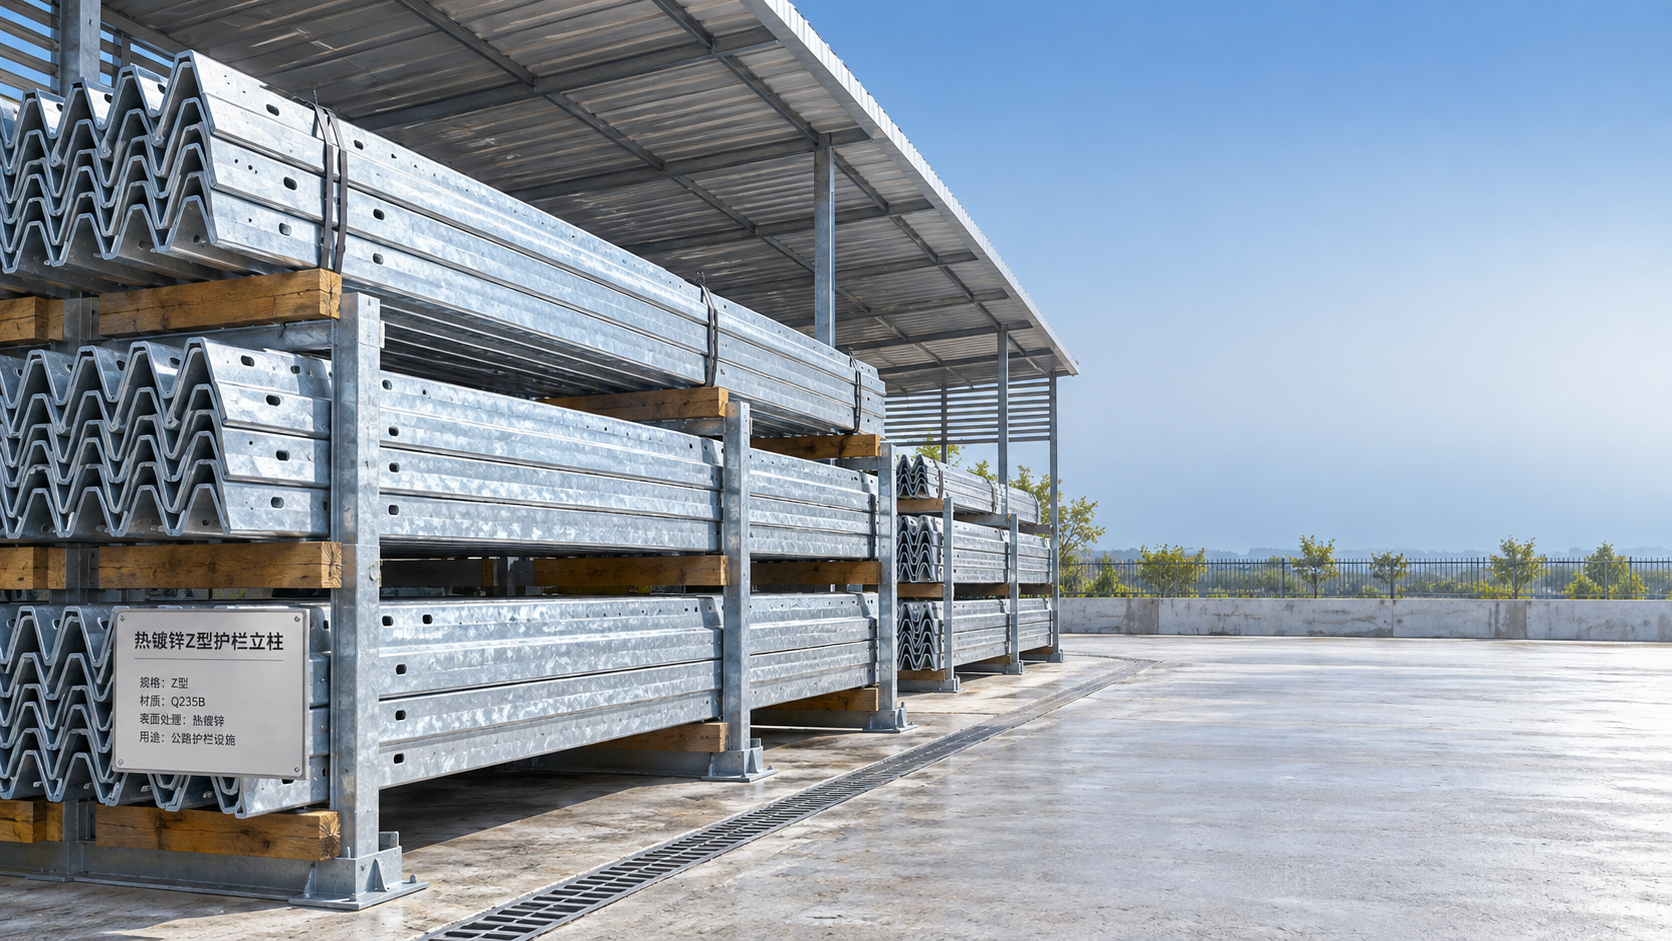
A cobertura irregular de zinco em um Poste Z Galvanizado não é automaticamente motivo para rejeição. A galvanização por imersão a quente não é um acabamento cosmético de pintura, e os postes podem apresentar variações de tonalidade, diferenças de cristalização, marcas de escorrimento ou rugosidade localizada, mesmo atendendo à massa de revestimento e ao padrão de proteção contra corrosão exigidos.
O limite é ultrapassado quando a variação deixa o aço insuficientemente protegido, cria um provável ponto de corrosão precoce, afeta o encaixe durante a instalação da defensa rodoviária ou fica abaixo dos requisitos de revestimento especificados pelo projeto. Para sistemas de defensas rodoviárias, essa decisão é importante. Um poste pode permanecer oculto atrás das defensas e do solo por anos, portanto uma pequena área sem tratamento em um furo, borda ou zona da linha do solo pode se tornar o início de um problema de manutenção muito maior.
Comece pelo requisito do projeto, não apenas pela aparência
Antes de rejeitar uma remessa, confirme qual norma de galvanização e quais critérios de aceitação se aplicam ao contrato. Projetos rodoviários podem fazer referência à ASTM A123/A123M, ISO 1461, EN ISO 1461, a uma especificação de autoridade rodoviária nacional ou a uma observação de desenho específica do cliente. Esses documentos não utilizam necessariamente regras de amostragem, requisitos de espessura, limites de reparo ou definições de condição superficial aceitável idênticos.
É nesse ponto que as inspeções às vezes falham: uma equipe de qualidade vê uma mancha escura ao lado de uma superfície de zinco brilhante e presume que a área mais escura é fina. Ela pode ser mais espessa, e não mais fina. A composição química do aço, a condição da superfície após a decapagem, a taxa de resfriamento e a formação da camada de liga zinco-ferro podem alterar o acabamento. Uma área cinza-fosca pode ter galvanização adequada. Uma área brilhante e aparentemente lisa ainda pode ser fina demais se o controle do processo tiver sido deficiente.
A regra prática é simples: rejeite com base em não conformidade mensurável ou em um defeito visual claramente especificado, e não porque o revestimento não pareça uniforme a vários metros de distância.
Que tipo de cobertura irregular de zinco deve gerar preocupação?
Um Poste Z Galvanizado merece inspeção mais detalhada quando a variação do revestimento aparece em áreas difíceis de reparar após a instalação: a ponta do poste, a seção enterrada, furos puncionados ou perfurados, dobras acentuadas, zonas de solda e interfaces onde parafusos, blocos espaçadores ou componentes da defensa se apoiam no poste.
As seguintes condições geralmente são mais graves do que a variação normal de cor:
- Aço exposto visível, ferrugem avermelhada ou áreas onde o zinco está claramente ausente.
- Revestimento fino ou descontínuo em bordas, cantos, furos, rasgos, soldas ou dobras conformadas.
- Áreas sem revestimento ocultas por cinza de zinco, depósitos brancos, óleo, resíduos de embalagem ou material temporário de retoque.
- Escorrimentos, pontas, grumos ou pingos afiados de zinco que impeçam o correto assentamento da defensa, do parafuso, da arruela ou do suporte.
- Descascamento, desplacamento, trincas ou baixa aderência quando o revestimento é levemente testado de acordo com o procedimento de inspeção aplicável.
- Pites profundos, resíduos retidos ou inclusões rugosas que criem aço exposto ou reduzam a seção útil em uma localização crítica.
- Espessura localizada do revestimento abaixo do mínimo do projeto, mesmo quando a leitura média em todo o poste pareça aceitável.
Um revestimento rugoso isoladamente nem sempre é motivo para rejeição. A reatividade excessiva entre o aço e o zinco fundido pode produzir uma superfície espessa, fosca ou irregular. No entanto, se essa rugosidade interferir na montagem, produzir pontos altos frágeis ou se desprender durante o manuseio, ela se torna um defeito funcional, e não apenas visual.
Inspecione o poste da mesma forma como ele funcionará em campo
Postes Z não são corpos de prova planos. Suas abas, almas, dobras, áreas puncionadas e região inferior de instalação criam diferentes condições de galvanização. A inspeção deve refletir essa geometria. Não faça todas as medições de revestimento na aba larga e plana mais fácil de acessar e considere o poste aceitável.
Uma inspeção de recebimento adequada começa após a remoção da embalagem e quando o aço estiver suficientemente limpo para ser visualizado. Inspecione sob iluminação adequada. Gire o poste em vez de avaliar apenas uma face. Preste atenção especial à transição ao redor de dobras e acessórios soldados, pois esses locais podem acumular resíduos antes da galvanização ou desenvolver irregularidades de revestimento após a imersão.
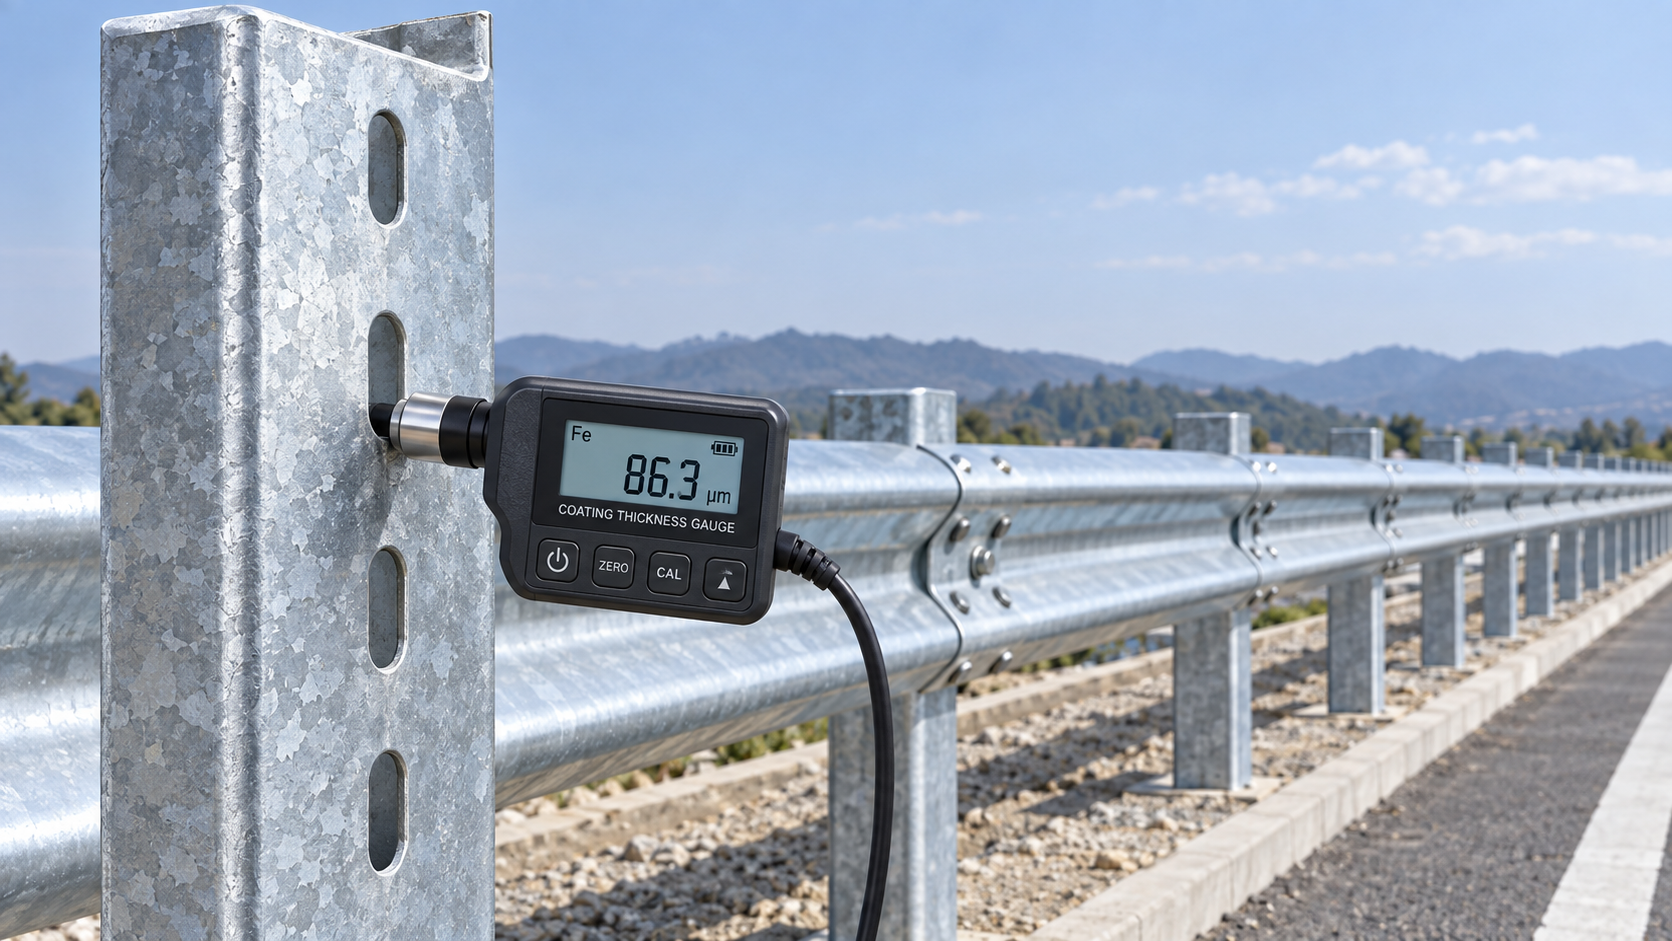
Quando a especificação exigir verificação de espessura, utilize um medidor magnético de espessura de revestimento calibrado e adequado para aço galvanizado. Registre as leituras em locais representativos de cada poste amostrado, incluindo ambas as faces acessíveis e áreas próximas a furos ou elementos conformados, quando viável. As leituras do medidor devem ser comparadas com a norma aplicável e com o requisito de compra; não devem ser avaliadas com base em um número genérico copiado de outro projeto.
Também vale verificar se o defeito aparente é repetível. Uma única área isolada pode indicar uma marca de manuseio, contaminação ou um problema localizado de galvanização. A mesma área fina em vários postes do mesmo lote de produção sugere um problema de processo, como limpeza incompleta, orientação inadequada no suporte, drenagem insuficiente ou condições de imersão inconsistentes.
Diferencie a variação aceitável de um defeito sujeito à rejeição
Quando o reparo é razoável — e quando não é
Nem todo defeito localizado exige o descarte de um poste inteiro. Muitas normas de galvanização e especificações de projeto permitem o reparo controlado de pequenas áreas danificadas ou sem revestimento, utilizando materiais aprovados ricos em zinco, solda de zinco ou aspersão térmica de zinco. Mas “reparável” não significa “reparar sem documentação”. O método permitido, o limite de área reparada, a preparação da superfície, a espessura de película seca quando relevante e o registro de inspeção devem seguir o requisito aplicável.
Um reparo não deve se tornar uma forma de ocultar uma galvanização sistematicamente deficiente. Se um lote contiver pontos sem zinco recorrentes, revestimento fino generalizado ou remendos ao redor de numerosos furos e dobras, a decisão correta normalmente é suspender a aceitação e investigar o lote. O retrabalho pode ser possível, mas deve ser proposto pelo fabricante e aceito pela autoridade do projeto ou pelo inspetor designado, quando exigido.
Tenha especial cautela com áreas reparadas que ficarão enterradas, expostas a respingos da estrada, sais de degelo ou água estagnada. Essas condições exigem uma avaliação mais conservadora porque o acesso posterior é caro e a corrosão pode progredir fora de vista.
Documente uma rejeição para que ela possa ser defendida
Uma nota de rejeição que diga “revestimento de zinco irregular” raramente é suficiente. Ela fornece pouca orientação ao fornecedor e deixa a equipe do projeto exposta caso a decisão seja contestada. Registre o pedido de compra, a revisão do desenho, o tamanho do poste, a identificação de corrida ou lote quando disponível, a quantidade inspecionada, o método de amostragem, a localização do defeito, fotos com escala, leituras de espessura do revestimento, o status de calibração do medidor e a cláusula exata da especificação usada para a decisão.
As fotografias devem mostrar tanto o defeito em detalhe quanto sua posição no poste Z. Uma imagem aproximada de aço exposto é útil; uma imagem que mostre que ele está ao lado de um furo de parafuso ou na região da linha do solo é muito mais útil. Mantenha os materiais aceitos e rejeitados fisicamente separados até que a resposta do fornecedor e a ação corretiva estejam claras.
Para os fabricantes, a melhor prevenção começa antes do banho de galvanização. Perfuração, dobramento, limpeza de soldas, remoção de ferrugem, jateamento com granalha quando especificado e ensaios não destrutivos afetam a prontidão do aço acabado para receber o revestimento. Resíduos de fabricação, frestas inacessíveis, projeto inadequado de ventilação ou drenagem e tratamento grosseiro de soldas podem aparecer posteriormente como um “problema de galvanização”. A oficina de revestimento deve receber aço projetado e preparado para galvanizar bem.
A mesma disciplina se aplica a um sistema completo de contenção rodoviária. Um sistema dedefensa rodoviária da Noruega em formato ondulado é projetado para absorver a energia de colisão e ajudar a direcionar um veículo de volta ao seu trajeto normal; seu desempenho de longo prazo depende tanto de postes e peças de conexão compatíveis e devidamente protegidos quanto da própria defensa. Quando um projeto especificar normas como a AASHTO M180 dos EUA ou os requisitos ANBT do Brasil para componentes relacionados de defensas, confirme o escopo exato em vez de presumir que um certificado cobre todos os requisitos de postes, fixadores e revestimentos.
A decisão prática de rejeição
Rejeite um Poste Z Galvanizado quando a cobertura irregular de zinco criar aço exposto, não atender ao requisito aplicável de espessura ou aderência, obstruir a instalação ou exceder as disposições de reparo permitidas pelo projeto. Suspenda a aceitação e investigue quando o padrão de defeitos se repetir em todo o lote. Aceite a variação visual somente após confirmar que a cobertura é contínua e que o desempenho medido atende à especificação aplicável.
Em obras rodoviárias, “bom o suficiente para instalar” não é um padrão de aceitação confiável. A melhor pergunta é se o poste permanecerá protegido em seus locais mais vulneráveis nas condições de serviço que deverá enfrentar. Se o registro de inspeção não puder responder a essa pergunta, o material ainda não deve seguir para a instalação.
Deixe Uma Resposta
Precisa de mais detalhes?
Entre em contato comigo para obter detalhes sobre a criação e o gerenciamento de projetos de design, recursos do projeto, e serviços e preços
Consultar
Nossa empresa foi fundada em 1998. É uma empresa chinesa pioneira que integra produção e vendas, comprometida em fornecer produtos de aço de alta qualidade a clientes nacionais e internacionais.

Serviço de primeira classe e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.