




NOTÍCIAS
Lista de Categorias
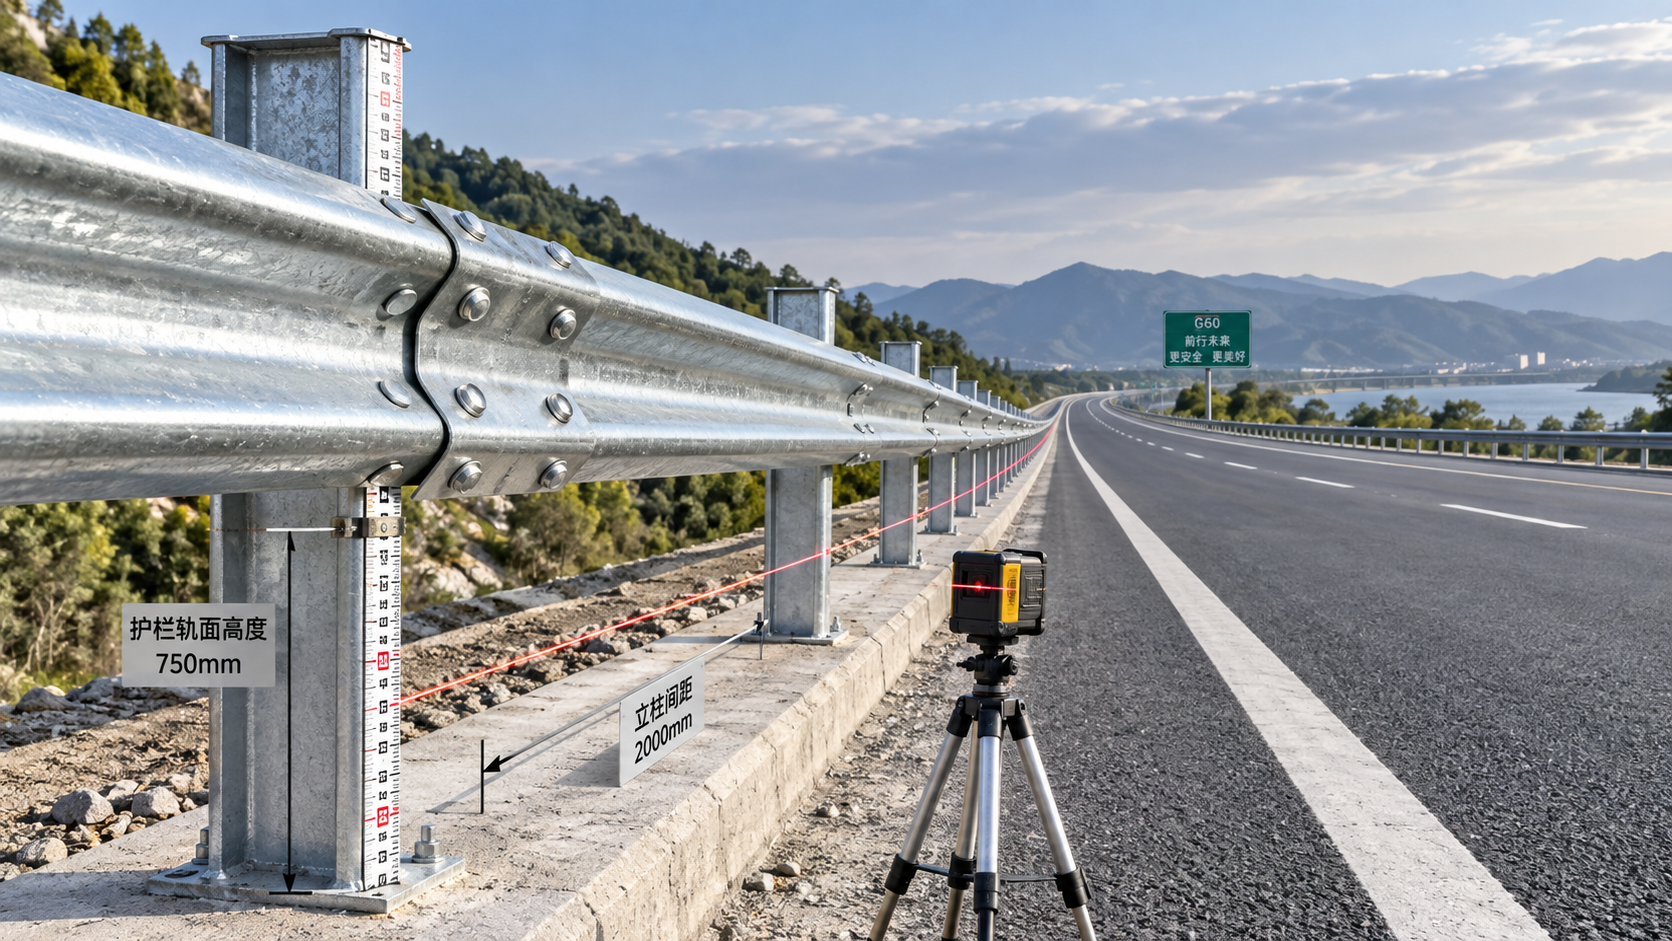
Como verificar a espessura do revestimento em um poste Z galvanizado
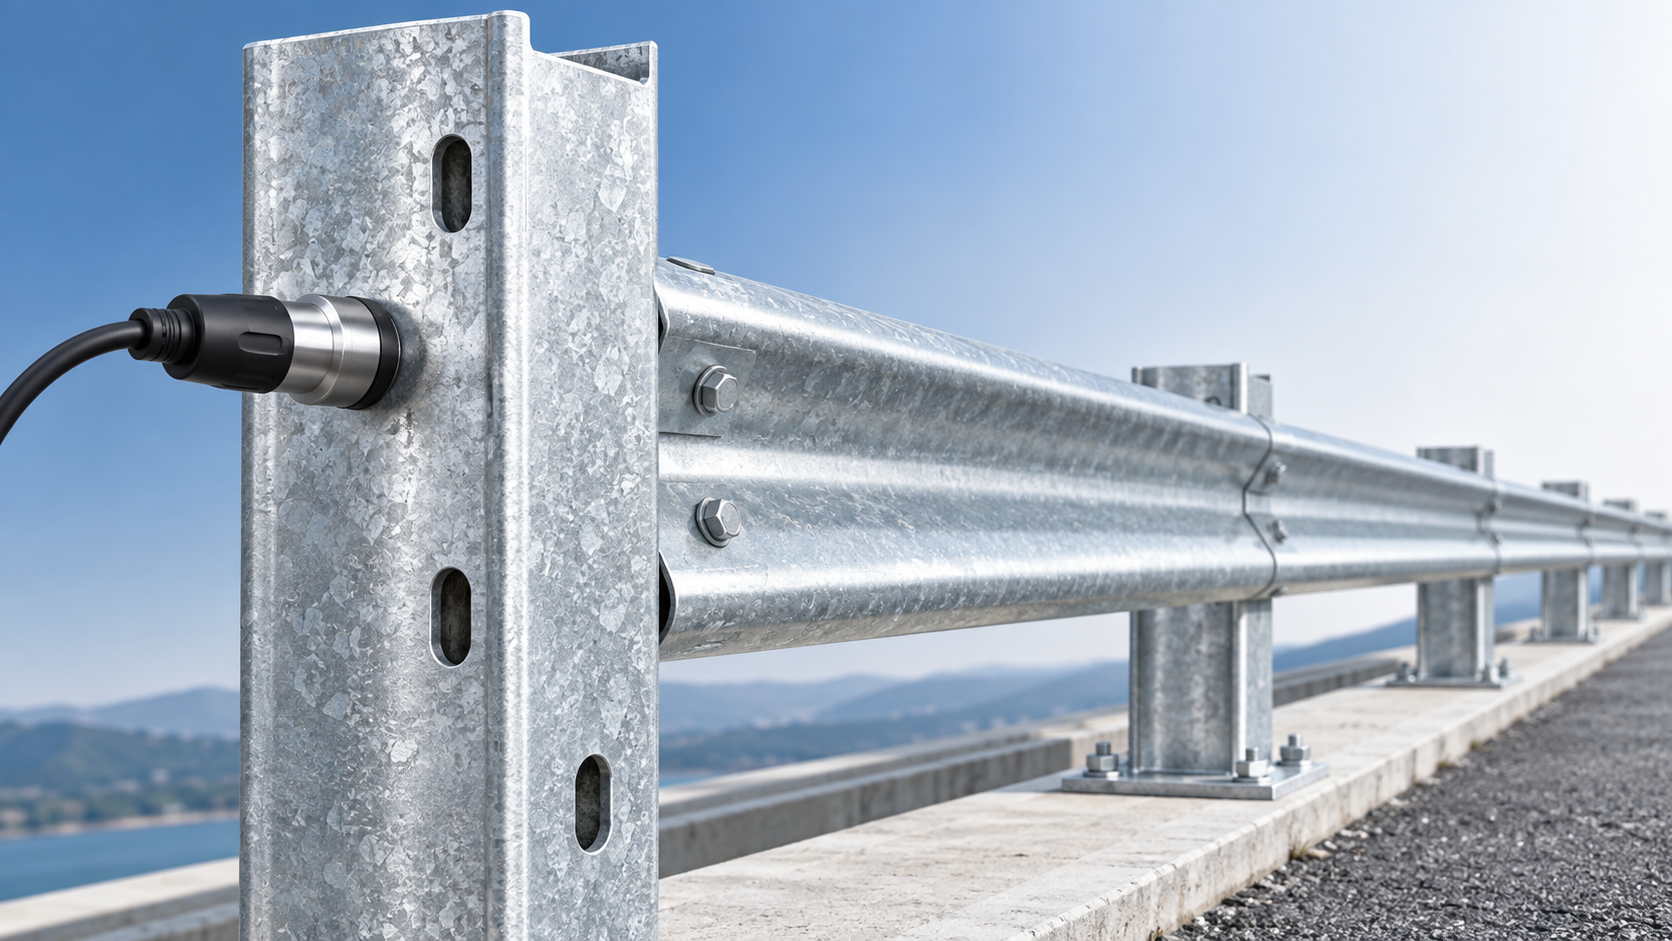
Em sistemas de defensas rodoviárias, um poste Z não é apenas um componente de suporte. Ele transfere a carga da defensa para o solo, permanece exposto à umidade e a contaminantes da estrada por anos e é difícil de substituir após a instalação da linha de barreira. Portanto, o revestimento de zinco faz parte da decisão de segurança e durabilidade, não sendo apenas um acabamento visual.
Verificar a espessura do revestimento em um poste Z galvanizado ajuda as equipes de qualidade a confirmar se a camada protetora é suficientemente contínua e se o produto atende ao requisito de revestimento indicado no pedido de compra, nos desenhos do projeto, na norma aplicável ou no plano de inspeção. A abordagem mais prática normalmente é uma medição não destrutiva de espessura por indução magnética, apoiada por inspeção visual e registros rastreáveis de produção.
Uma inspeção confiável deve responder a mais de uma pergunta: Há zinco sobre o aço? O revestimento é razoavelmente uniforme em todo o poste? As áreas críticas próximas a furos puncionados, dobras, soldas e bordas cortadas estão adequadamente protegidas? E o resultado medido corresponde ao critério de aceitação deste projeto rodoviário específico?
Comece confirmando o que foi especificado
Antes de realizar as medições, confirme se o poste Z foi galvanizado por imersão a quente após a fabricação ou se foi produzido a partir de tira de aço pré-galvanizada e posteriormente puncionado ou conformado. Essa distinção é importante. Um poste fabricado e enviado para um banho de galvanização por imersão a quente é normalmente avaliado conforme as especificações aplicáveis à galvanização em lote, enquanto chapas ou bobinas galvanizadas continuamente podem ser adquiridas segundo uma designação de massa de revestimento e depois processadas para obter a forma desejada.
Não presuma que um único critério de revestimento se aplica a todos os itens de aço de um conjunto de defensa. Longarinas, postes Z, espaçadores, parafusos, componentes terminais e suportes personalizados podem ter diferentes formas de material e diferentes normas de referência. Em muitos projetos, as notas dos desenhos e a especificação contratual são a autoridade final. Normas como ISO 1461, ASTM A123/A123M, ASTM A653/A653M, ISO 2178 e ASTM E376 podem ser relevantes dependendo do produto e do mercado, mas a edição aplicável e as regras de aceitação devem ser identificadas antes da inspeção.
Isso é especialmente importante quando um poste faz parte de um sistema de barreira projetado para atender a um requisito rodoviário regional. Um sistema de longarinas pode ser fornecido conforme uma especificação de defensa, enquanto seus postes de suporte são controlados por disposições separadas de desenho, aço, galvanização ou aquisição.
Use um medidor de espessura de revestimento por indução magnética
Para zinco sobre aço, um medidor por indução magnética é a ferramenta de campo usual. O zinco é não magnético e o substrato de aço é magnético, permitindo que o instrumento estime a distância entre a ponta da sonda e o aço sob o revestimento. Os medidores modernos normalmente exibem o resultado em micrómetros ou mils. Utilize uma única unidade de forma consistente em todo o registro de inspeção; misturar unidades é uma maneira simples de criar erros evitáveis de relatório.
O medidor deve ser adequado para medir revestimentos não magnéticos sobre substratos ferrosos. Um medidor por correntes parasitas destinado a revestimentos não condutores sobre metais não ferrosos não é o instrumento primário adequado para esta tarefa. Um medidor pode aparentemente fornecer uma leitura no substrato errado, mas isso não torna o resultado válido.
A calibração faz parte da medição
Verifique o medidor antes de cada turno de inspeção, após a troca de bateria, após uma alteração significativa de temperatura e sempre que os resultados parecerem inconsistentes. Siga o procedimento de calibração do fabricante do instrumento. Isso normalmente inclui o ajuste de zero em uma placa de referência de aço sem revestimento e a verificação do desempenho com lâminas de espessura certificadas ou rastreáveis.
O aço de referência deve ser razoavelmente semelhante ao substrato do poste quanto às propriedades magnéticas, espessura e condição superficial. Um cupom fino ou uma superfície de referência muito rugosa pode afetar a resposta. Se o poste apresentar uma superfície de galvanização por imersão a quente visivelmente rugosa, utilize a função de média do medidor quando disponível e evite interpretar uma única leitura como a espessura do revestimento de todo o componente.
Onde medir em um poste Z
A geometria de um poste Z cria o principal desafio de inspeção. Suas abas, alma, dobras, furos puncionados e transições não recebem nem retêm zinco exatamente da mesma maneira. Um plano de amostragem adequado abrange áreas representativas, em vez de se concentrar na face mais larga e mais fácil de medir.
Para cada poste selecionado, realize leituras em áreas planas acessíveis de ambas as abas e da alma. Distribua os pontos de medição ao longo do comprimento, em vez de medir apenas próximo a uma extremidade. Mantenha a sonda afastada de bordas, dobras acentuadas, bordas de furos, rebarbas, soldas, etiquetas, escorrimentos espessos e marcas evidentes de manuseio, a menos que esses locais estejam sendo investigados especificamente. Esses elementos podem distorcer as leituras do medidor ou produzir um valor local que não representa a condição geral do revestimento.
Ao mesmo tempo, não ignore os detalhes críticos. Após concluir as leituras gerais, inspecione visualmente os furos puncionados, os cantos conformados, as extremidades cortadas, os acessórios soldados e as áreas que possam ter entrado em contato com correntes de elevação ou racks. Um medidor de revestimento é útil em superfícies próximas adequadas, mas o exame visual geralmente é melhor para identificar aço exposto, inclusões de cinza, descascamento, pontas afiadas de zinco ou danos introduzidos após a galvanização.
Uma sequência prática de leituras
- Remova sujeira solta, água, óleo e detritos abrasivos da área de medição pretendida sem riscar o zinco.
- Posicione a sonda de forma perpendicular e estável contra uma seção plana da superfície.
- Levante e reposicione a sonda para leituras separadas; evite deslizá-la sobre o revestimento.
- Registre os valores individuais ou a média do medidor, juntamente com a identificação do poste, local, inspetor, data e número de série do medidor.
- Compare o resultado utilizando a regra definida pelo projeto para leituras locais, médias por amostra, médias por lote ou valores mínimos.
O número de postes e de leituras deve ser definido pelo plano de inspeção ou pela especificação aplicável. Se não houver uma regra de amostragem especificada, estabeleça uma com o comprador ou a autoridade de qualidade do projeto antes da liberação. Medir todos os postes pode ser justificável para um lote pequeno e crítico, enquanto lotes de produção maiores geralmente exigem um método de amostragem documentado.
Não trate massa de revestimento e espessura como termos intercambiáveis
Uma fonte comum de divergências é a diferença entre massa de revestimento e espessura de revestimento. Bobinas galvanizadas continuamente são frequentemente encomendadas por massa de revestimento por unidade de área, enquanto um medidor portátil mede a espessura em um ponto local. Essas medições estão relacionadas, mas não são conceitos de aceitação idênticos. O perfil da superfície, a distribuição do zinco, a textura do substrato e a natureza de duas faces de algumas designações de massa de revestimento afetam a interpretação.
Se um poste Z foi perfilado a partir de material pré-galvanizado, confirme se o contrato exige a verificação do revestimento da bobina original, da superfície do poste acabado ou de ambos. Se a conformação, puncionamento, perfuração ou soldagem tiverem interrompido o revestimento, o requisito relevante também poderá abordar reparo, retoque ou proteção pós-fabricação. Essa decisão não deve ser tomada apenas com base no resultado de um medidor de espessura.
Investigue leituras baixas antes de rejeitar todo o lote
Uma leitura baixa pode indicar um problema real de galvanização, mas também pode resultar de mau contato da sonda, medidor não calibrado, proximidade de um canto, rugosidade do revestimento ou medição realizada em um ponto danificado. Verifique novamente a área com um instrumento recém-calibrado, faça leituras em superfícies planas próximas e inspecione se a camada de zinco está visivelmente descontínua.
Se o resultado continuar questionável, isole as peças afetadas e revise os registros do lote: rastreabilidade da corrida de aço ou da bobina, rota de fabricação, preparação da superfície, lote de galvanização, registros de reparo e documentos de inspeção final. Na produção de defensas rodoviárias, a qualidade é construída por meio da sequência de perfuração, dobra, remoção de ferrugem, jateamento com granalha quando especificado, ensaios não destrutivos quando exigidos, galvanização e qualquer pintura ou embalagem subsequente. Uma verificação final com medidor é valiosa, mas não pode corrigir uma preparação deficiente ou um controle de processo inadequado nas etapas anteriores.
A mesma disciplina se aplica quando postes Z são fornecidos com sistemas de longarinas onduladas para rodovias e trechos perigosos. Por exemplo, um sistema deBarreira Armco pode utilizar proteção galvanizada por imersão a quente para proporcionar resistência à exposição rodoviária de longo prazo, enquanto o perfil da longarina é projetado para absorver a energia de colisão e direcionar um veículo de volta à sua trajetória normal. A inspeção de corrosão de postes, longarinas e peças de conexão ainda deve ser analisada como um conjunto coordenado, não como verificações individuais não relacionadas.
O que um registro de inspeção útil deve apresentar
Uma declaração isolada de aprovação/reprovação é uma evidência fraca. Um registro útil identifica o tipo de componente e a revisão do desenho, número de lote, processo de galvanização, modelo e número de série do instrumento, status de calibração, locais de medição, leituras individuais ou médias, critério de aceitação de referência, observações visuais e a disposição de qualquer material não conforme. Fotografias são úteis quando há danos, pontos sem revestimento, escorrimentos excessivos ou áreas reparadas.
Para estruturas rodoviárias de aço personalizadas, a abordagem mais eficaz é acordar esses detalhes durante a cotação e a revisão de projeto, antes do início da produção. Fabricantes que trabalham com planos de projeto ou desenhos do cliente podem incorporar ao plano de fabricação o grau de aço exigido, o padrão de furos, as dimensões do poste Z, o método de galvanização, os pontos de ensaio e o pacote de documentação. Isso reduz o risco de descobrir na inspeção final que o fornecedor e a equipe do projeto estavam aplicando regras de revestimento diferentes.
O julgamento final deve basear-se na norma especificada e na condição do produto acabado, e não em um único valor isolado do medidor. Meça cuidadosamente, realize amostragem de superfícies representativas, verifique o instrumento e dê atenção especial aos detalhes conformados e fabricados. É assim que a inspeção de revestimento em um poste Z galvanizado se torna um controle significativo para a vida útil em serviço à beira da estrada, em vez de um simples procedimento burocrático.
Deixe Uma Resposta
Precisa de mais detalhes?
Entre em contato comigo para obter detalhes sobre a criação e o gerenciamento de projetos de design, recursos do projeto, e serviços e preços
Consultar
Nossa empresa foi fundada em 1998. É uma empresa chinesa pioneira que integra produção e vendas, comprometida em fornecer produtos de aço de alta qualidade a clientes nacionais e internacionais.

Serviço de primeira classe e equipe profissional de pós-venda.
Entre em contato
*Respeitamos sua confidencialidade e todas as informações são protegidas.